
De conclusie vooraf: wanneer activeringstemperatuur, coatinggewicht en opslagomstandigheden zijn afgestemd op het substraat en de lijn, levert deze tape een van de meest betrouwbare dunnelijnverbindingen bij verwerkings- en textielwerk. Wanneer deze variabelen worden genegeerd, produceert dezelfde kwaliteit verbindingen die na dagen kapot gaan, randen die lijm laten uitlekken en rollen die op de plank blokkeren.
De meeste praktijkproblemen zijn terug te voeren op drie oorzaken: hitte die nooit de verbindingslijn bereikt, lijmdekking die per rol varieert, en warmte of vochtigheid waardoor de tape beschadigd raakt voordat deze werd geopend. Ze zijn allemaal te voorkomen als je eenmaal weet waar je om moet vragen.
‘Weefsel’ beschrijft de drager: een lichtgewicht papierachtig web, gewoonlijk 20 tot 60 micron dik, aan beide zijden bedekt met een thermoplastische smeltlijm en beschermd door een beschermfolie. De drager zorgt voor een laag profiel en vervormbaarheid; de lijm zorgt voor de hechting.
Het “hotmelt”-gedeelte is zelfs nog belangrijker. In tegenstelling tot drukgevoelige tape, die bij kamertemperatuur kleverig blijft, is smeltlijm in rust vast en wordt deze alleen zacht bij verhitting. Voordat er warmte wordt toegepast, kan de tape vrij worden gepositioneerd en verplaatst. Zodra hitte en druk arriveren, stroomt de lijm in het oppervlak en vergrendelt de materialen aan elkaar.
Deze eigenschappen zorgen ervoor dat de tape op natuurlijke wijze geschikt is voor stoffen, weefsels, films, non-wovens en dunne flexibele samenstellingen - toepassingen waarbij een dikkere constructie doorschijnt of de hitte waarvan de verbinding afhankelijk is, zou vertragen.
Het verbinden volgt een betrouwbare volgorde. Warmte brengt de lijm boven zijn verwekingspunt (meestal 90 tot 120 °C voor hotmelts op EVA-basis). De viscositeit daalt en de lijm bevochtigt het substraat. De druk duwt het in de microscopisch kleine valleien van het oppervlak. Naarmate de verbinding afkoelt, stolt de lijm en krijgt hij meer cohesiesterkte. De uiteindelijke verbinding verslaat drukgevoelige lijmen bij hogere temperaturen, omdat de houdkracht afkomstig is van een gestolde laag en niet van kleverigheid.
De meeste storingen zijn niet de schuld van de lijm. De activeringstemperatuur van de tape is een eigenschap van de lijm; de temperatuur bij de verbindingslijn is een eigenschap van het proces. Een degel van 120 °C die gedurende één seconde tegen een koud, geleidend substraat wordt gedrukt, zal de lijmlijn niet op temperatuur brengen. Verblijftijd, druk en warmteoverdracht van het substraat zijn net zo bepalend.
Niet doen compenseer een zwakke binding door de temperatuur willekeurig te verhogen. Boven ongeveer 200 °C worden smeltlijmen afgebroken en kunnen er dampen vrijkomen, terwijl de weefseldrager kan verschroeien. Blijf binnen het activeringsvenster dat de leverancier biedt.
| Parameter | Wat te verifiëren | Wat gaat er mis als het genegeerd wordt? |
|---|---|---|
| Dikte drager | Uniforme schuifmaat in het bereik van 20–60 µm | Dikke plekken zijn zichtbaar; dunne plekken doen pijn bij het hanteren |
| Gewicht van de coating | Gram per vierkante meter per zijde, bijvoorbeeld 30–60 g/m² | Een ongelijkmatige dekking zorgt voor een inconsistente afpelsterkte |
| Activeringstemperatuur | Verwekingspunt en full-bond venster | Te laag: geen binding; te hoog: verschroeien en bloeden |
| Schil- en afschuifprestaties | Waarden na 24 uur conditioneren op gebruikstemperatuur | Het gewricht kruipt of pelt onder belasting |
| Residu-gedrag | Permanente of verwijderbare kwaliteit | Het overbrengen van lijm beschadigt onderdelen bij het verwijderen |
Dezelfde tape-logica komt voor in een breed scala van industrieën, waar het substraat dun is, de verbinding onopvallend moet blijven en er warmte beschikbaar is in het proces:
Een weefseldrager is geen downgrade van een filmdrager. Het is het juiste technische antwoord als een verbinding dun, onzichtbaar en flexibel moet zijn – en toch jarenlang moet blijven zitten.
Kopers die in de verkoopfase precieze vragen stellen, vermijden dure verrassingen in de productie. Deze vijf vragen onderscheiden een betrouwbare leverancier van een handelaar:
Vraag het coatinggewicht per zijde en het activeringsvenster als standaarddocumentatie. Een leverancier die deze twee cijfers niet kan vermelden, kan u wel een rolletje verkopen, maar geen herhaalbaar proces.
Hotmeltlijmen zijn thermoplastische kunststoffen: ze worden zacht als ze warm worden. Dat ene feit verklaart de meeste lijmfouten die aan de tape worden toegeschreven. Een rol die bij een zonnig raam, boven een oven of in een hete container wordt achtergelaten, kan randuitvloeiing, blokkering van de voering of telescoopvorming veroorzaken. De chemie is niet veranderd: de tape is gevormd door de verkeerde omgeving.
De weefseldrager voegt een tweede gevoeligheid toe: vochtigheid. Vocht verandert de afmetingen en krul van de drager, wat tot uiting komt in een verkeerde registratie bij het stansen of een golvend uiterlijk bij gelamineerde panelen.
Probeer een geblokkeerde rol niet te redden door de afwikkelspanning te verhogen. Zodra de liner zich aan de lijm heeft vastgezet, is de rol onbruikbaar voor precisieprocessen; baanbreuken, plooien en loslaten van de lijm zullen volgen, hoe zorgvuldig u er ook mee omgaat.
Het verschil tussen probleemloos en problematisch rollen is zelden zichtbaar. Het leeft in toleranties voor coatinggewicht, selectie van grondstoffen en procesconsistentie. Ervaren kopers controleren de productielijn, niet alleen de datasheet. Een fabrikant met zijn eigen coatingapparatuur kan binnenkomende materialen controleren, formuleringen aanpassen en batch-tot-batch uniformiteit handhaven op een manier die handelaars niet kunnen.
Wanfeng produceert sinds 1989 films en tapes en beschikt over speciale tapelijnen met geautomatiseerd snijden voor industriële klanten. De hotmelt tape kwaliteit gebruikt in textiel, schuim en elektronische binding komt uit dat programma.
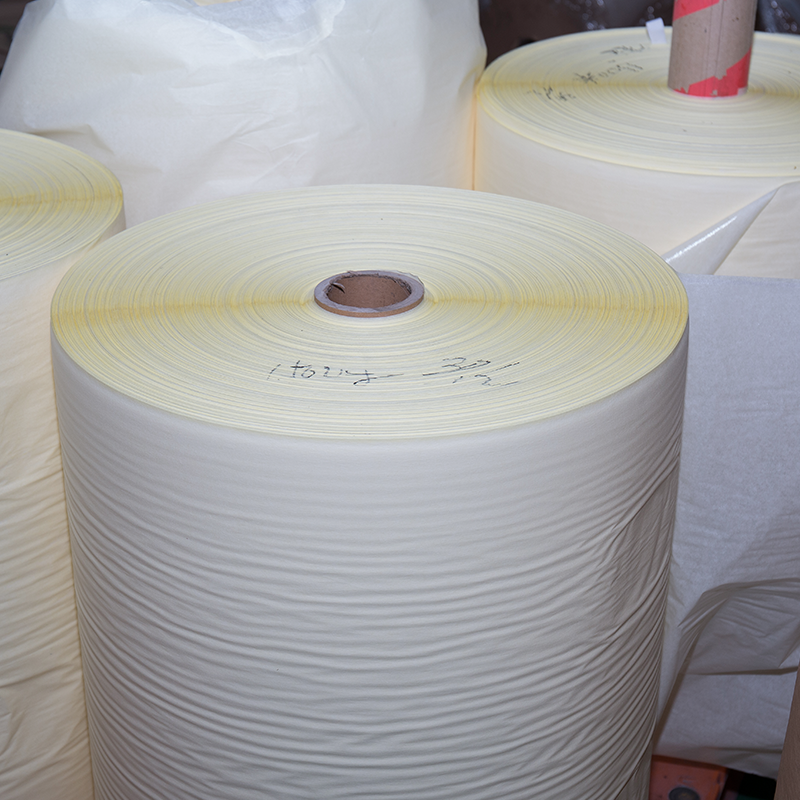 Hotmelttape van Wanfeng voor industriële verlijming Deze hotmelttape, gemaakt van maskeerpapier en natuurlijke latex, is geschikt voor de assemblage van elektronische componenten en het verbinden van textiel of schuim, en weerspiegelt de jarenlange expertise van Wanfeng op het gebied van lijmproductie. Bekijk Product →
Dezelfde discipline voert het bredere door assortiment plakband . Wanneer de juiste kwaliteit aan het juiste proces voldoet, wordt dubbelzijdig hotmelt tissuetape precies wat het zou moeten zijn: stil, betrouwbaar en herhaalbaar.
De tape zelf is eenvoudig; de techniek eromheen is dat niet. Een echte fabrikant beschouwt het coatinggewicht, de activeringstemperatuur en de opslagomstandigheden als gegevenspunten, dus de eerste rol en de vijftigste gedragen zich hetzelfde.
Een proef in drie stappen beslecht de meeste beslissingen van leveranciers: druk op een testpleister bij de gedocumenteerde activeringstemperatuur, laat één productierol door de lijn lopen en controleer de afpelsterkte en het residu na 48 uur. Als je die poorten passeert, heb je een cijfer waar je een proces omheen kunt bouwen.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


